10 月 15 日包装线提速:单班从 1800 罐提到 2600 罐
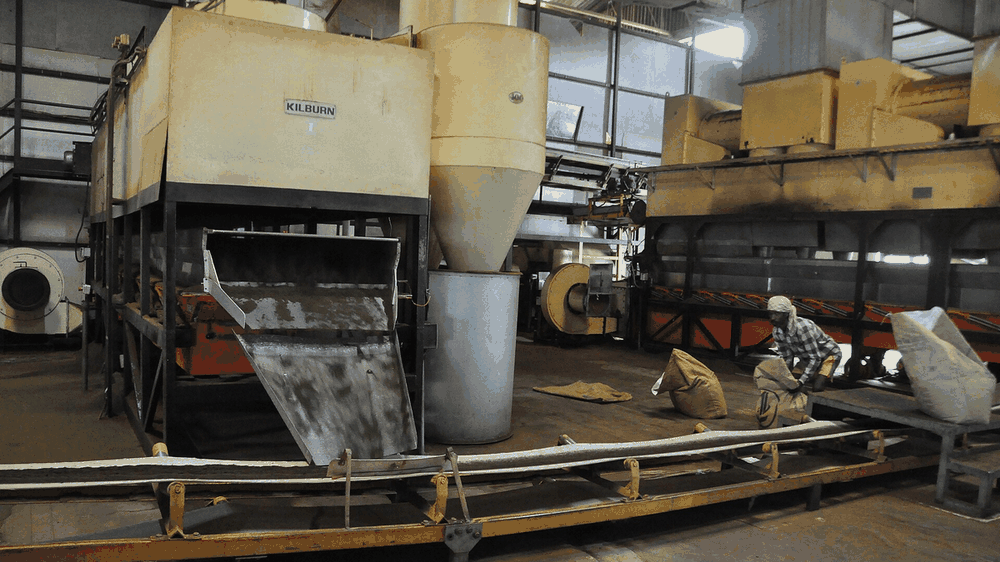
10 月 15 日,包装车间加装了两台设备:一台多头自动称重机、一台半自动封罐机,单班 8 小时的产量从 1800 罐提到 2600 罐。
称重机按 50g 设定,实际装量 48.6g 到 51.4g,误差 ±1.5 克,符合 GB 7718-2011 对净含量的标示要求,也避免了人工装罐常见的少 3 克。
封罐机解决了漏气问题。之前手工压盖,抽检 100 罐里有 4 罐密封不严,梅雨季会返潮。现在抽检 200 罐,密封不合格的降到 1 罐。
提速之后人员没减,6 个人从装罐、称重、封盖三道工序改成 2 人上料、2 人装箱、2 人抽检,工序少了但抽检更密。
10 月 16 日的抽检记录:净含量合格率 100%,密封合格率 99.5%,罐身标签位置偏差不超过 2 毫米。这批 5200 罐是年节礼盒的单。
包装线 6 人分三组,上料 2 人、装箱 2 人、抽检 2 人,每小时产能 325 罐。加班的临界点是 2800 罐,超过就要从仓库临时调人过来。
提速不是加人,是改了两个环节:上料从人工倒罐改成料斗,装箱从单列改双列。单班 8 小时,产能从 1800 罐提到 2600 罐,多出 800 罐。
抽检比例保持 5%,每 20 罐抽 1 罐称重,误差超过 ±2 克就回查当班记录,找出是哪台机子的料斗出了问题,当天修不好就停线。
6 个人分三组:上料 2 人、装箱 2 人、抽检 2 人,每小时 325 罐。加班的临界点是 2800 罐,超过就要从仓库临时调人,调人得提前一天说。
料斗是 304 不锈钢做的,容量 40 公斤,底部加了 15 度斜板,茶罐靠自重滑到工位。以前人工倒罐,一人一小时 60 罐,现在 110 罐。
双列装箱是把单通道分成两条,中间加一块挡板,两个工位并排。改造花 1.2 万元,两个月省下的人工就抵回来了。
改造前单班要停 3 次补料,改造后只停 1 次,停机从 45 分钟降到 15 分钟。省下的 30 分钟等于多出 160 罐产能。